Souder l'inox : procédés, gaz, fil et couleurs de cordon
L'inox se soude bien. Ce qui se rate, c'est sa résistance à la rouille, perdue par une coloration ou une brosse d'acier.
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
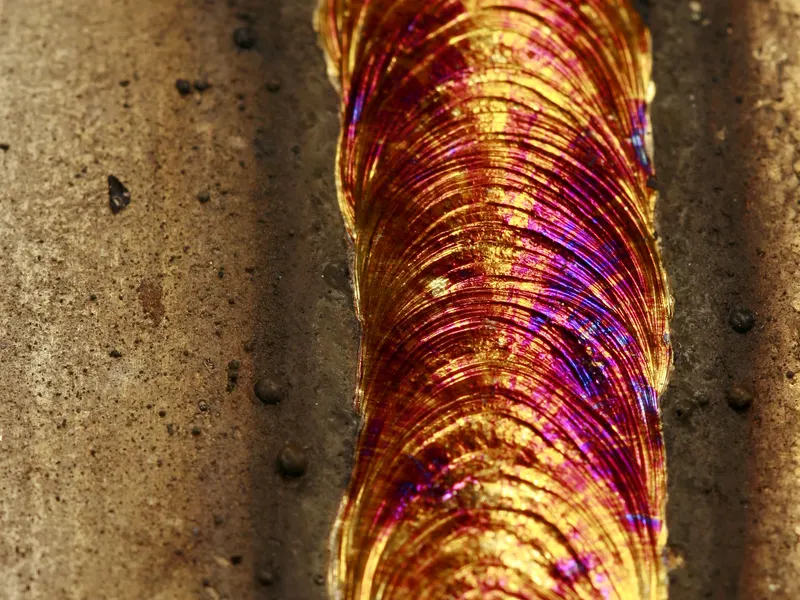
L'inox 304 ou 316 se soude au TIG sous argon, au MIG avec un gaz à moins de 5 % de CO2, ou à l'électrode inox. Prenez un fil 308 pour le 304 et 316L pour le 316. Les couleurs autour du cordon signalent une perte de résistance à la corrosion : limitez la chaleur, protégez l'envers, puis décapez.
Quel inox avez-vous ?
Le TWI classe les inox en quatre familles. Pour un atelier, deux comptent :
- Austénitique (304, 316) : de 16 à 26 % de chrome et de 8 à 22 % de nickel selon le TWI. C'est l'inox des cuves, rambardes, éviers et pièces alimentaires. Il se soude facilement, sans préchauffage.
- Ferritique (430 et proches) : magnétique, souvent en électroménager et en déco. Le TWI indique qu'en dessous de 6 mm, il ne demande pas de précaution particulière.
Les inox martensitiques (couteaux, outils, type 410) sont plus délicats : préchauffage de 200 à 300 °C et traitement après soudage selon le TWI. Ce n'est pas un travail de débutant.
Les procédés
| Procédé | Gaz | Pour quoi |
|---|---|---|
| TIG | argon | tôle fine, tube, cordons visibles et propres |
| MIG | argon avec moins de 5 % de CO2, par exemple 98 % argon et 2 % CO2 (Miller) | épaisseurs moyennes, travaux plus rapides |
| Électrode enrobée inox | aucun | dépannage, dehors, pièces épaisses |
Pour le TIG, voyez le réglage TIG ; pour les gaz, les gaz de soudage.
Miller explique pourquoi le CO2 doit rester sous 5 % au MIG : au-delà, le cordon prend trop de carbone.
Quel fil d'apport
Le TWI conseille un apport de type 308 pour souder du 304. Sa composition légèrement différente laisse 5 à 10 % de ferrite dans le cordon, ce qui le rend bien moins sensible à la fissuration à chaud. Pour le 316, Miller indique un fil 316.
Prenez la version « L » (bas carbone, par exemple 308L ou 316L) quand elle existe : c'est la même logique que pour le gaz, moins de carbone dans le cordon.
Ne jamais mélanger acier et inox
Une particule d'acier incrustée dans l'inox rouille, puis amorce une piqûre. Miller insiste :
- brosse inox et disques réservés à l'inox ;
- galets et gaine de torche MIG dédiés à l'inox, ou une seconde torche ;
- pas de serre-joints ni d'établi en acier rouillé au contact direct, si possible.
Pourquoi le cordon se colore
Les couleurs autour du cordon sont une couche d'oxyde. Le TWI explique qu'elle est riche en chrome, peu protectrice, et qu'elle laisse dessous une couche appauvrie en chrome. C'est elle qui rouille.
Plus la couleur est foncée, plus la perte est forte : le TWI désigne les oxydes violet-bleu comme les plus sensibles à la corrosion. Il cite un essai sur un inox 316 où la température critique de piqûre passe de 60 à 40 °C quand la surface est colorée.
Pour limiter les couleurs :
- Moins de chaleur : avancez régulièrement, sans vous attarder.
- Protégez l'envers à l'argon pur (gaz « envers » ou « purge ») sur un tube ou une soudure traversante. Le TWI conseille de maintenir cette protection au moins jusqu'à la fin des premières passes ou jusqu'à ce que la racine soit sous environ 250 °C.
- Gardez le gaz après l'arrêt (post-gaz). Miller conseille, au MIG, de laisser la buse au-dessus de la fin du cordon d'une demi-seconde à trois secondes.
Après la soudure
Une pièce exposée à l'humidité, au sel ou aux produits de nettoyage se décape puis se passive : c'est la seule façon de retirer la couche appauvrie en chrome. Produits, temps de pose et précautions sont dans décapage et passivation de l'inox.
Fumées : le chrome VI
L'INRS indique que le soudage de l'inox, en particulier à l'électrode enrobée, émet des composés du chrome hexavalent, classé cancérogène, et des oxydes de nickel. Aspirez à la source et ne vous penchez pas au-dessus du panache. Voir les fumées de soudage.
Questions fréquentes
Peut-on souder de l'inox avec du fil acier ?
Non. Le cordon rouillera. Le TWI indique qu'on soude le 304 avec un apport de type 308, de composition légèrement différente, pour garder un peu de ferrite et éviter la fissuration.
Faut-il préchauffer l'inox ?
Pas l'inox austénitique (304, 316) selon le TWI, qui n'exige ni préchauffage ni traitement après soudage. Les inox ferritiques épais et les inox martensitiques, eux, demandent un préchauffage.
Le cordon est bleu, est-ce grave ?
Pour un objet décoratif à l'intérieur, non. Pour une pièce exposée à l'eau, au sel ou aux produits de nettoyage, oui : le TWI montre que la zone colorée résiste moins à la piqûre. Il faut la décaper.
Sources
- TWI — Weldability of materials, stainless steel (Job Knowledge 20) — vérifiée le 8 octobre 2026
- TWI — What is heat tint and how do I avoid it during welding of stainless steels? — vérifiée le 8 octobre 2026
- Miller Electric — Want to improve results when MIG welding stainless steel? — vérifiée le 8 octobre 2026
- INRS — Les fumées de soudage et des techniques connexes (ED 6132) — vérifiée le 8 octobre 2026
Fiches de réglages : TIG (acier, inox, aluminium), 4,90 € TTC
Intensité par épaisseur, diamètre et type de tungstène, buse et débit d'argon, métal d'apport, réglages AC de l'aluminium, chacun avec le tableau du fabricant dont il est tiré.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
À lire ensuite
Décapage et passivation de l'inox après soudure
Pourquoi décaper, pâte au pinceau, temps de pose, rinçage, gants anti-acide et gluconate de calcium.
Régler un poste TIG pour l'inox et l'aluminium
Intensité, tungstène, buse et argon par épaisseur, inox en DC, alu en AC.
Les gaz de soudage : lequel pour quel métal ?
Argon, argon-CO2, CO2, hélium : le bon gaz pour l'acier, l'inox, l'alu, et les codes ISO 14175.
Fumées de soudage : ce qu'elles contiennent et pourquoi les capter
Composition des fumées, maladies associées, classement cancérogène du CIRC, valeurs limites et ordre de prévention.
Pas le temps de le faire vous-même ? Un professionnel peut s'en charger
Réparation, fabrication sur mesure ou intervention sur place : avec votre accord, nous transmettons votre demande à des soudeurs ou métalliers partenaires (au plus trois), qui vous recontactent pour un devis. Gratuit et sans engagement pour vous.