Défauts de soudure : reconnaître, comprendre, corriger
Un défaut de soudure a presque toujours une cause simple : réglage, préparation, propreté ou geste. Encore faut-il savoir le nommer.
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
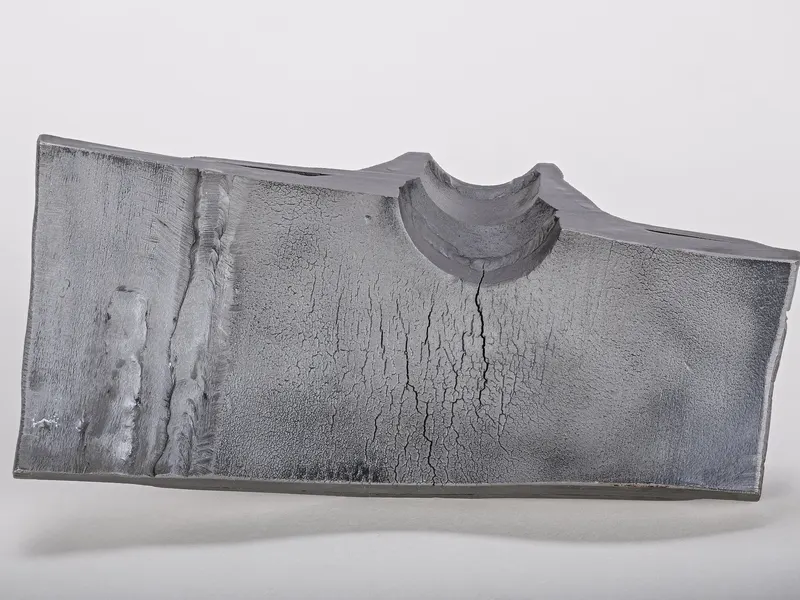
Les défauts de soudure les plus courants sont les porosités, les caniveaux, les collages (manque de fusion), le manque de pénétration, les fissures et les projections. La norme ISO 6520-1 les range en six familles, de la fissure au défaut divers. La plupart viennent d'un réglage inadapté, d'une préparation insuffisante, d'une surface sale ou d'un mauvais angle de torche.
Les six familles de défauts selon l'ISO 6520-1
La norme ISO 6520-1 donne un nom et un numéro à chaque « imperfection » des soudures par fusion (arc, gaz, laser…). On ne cite pas ici le texte payant de la norme ; le résumé public de Wikipedia (version allemande) en donne les six groupes principaux :
| Groupe | Famille | Exemples |
|---|---|---|
| 1 | Fissures | classées selon leur direction et leur emplacement |
| 2 | Cavités | pores, nids de pores, soufflures allongées, retassures |
| 3 | Inclusions solides | laitier, flux, oxydes, métal étranger |
| 4 | Manques de fusion et de pénétration | collage, pénétration insuffisante |
| 5 | Défauts de forme et de dimension | caniveau, surépaisseur, débordement, percement, désalignement |
| 6 | Défauts divers | amorçages accidentels, projections, marques de meulage, colorations |
Ce classement sert de langage commun : un contrôleur, un client ou un formateur qui parle d'un « groupe 4 » parle d'un défaut de liaison, pas d'esthétique.
Les niveaux de qualité de l'ISO 5817
La norme ISO 5817 fixe, pour l'acier, le nickel et le titane, des limites d'acceptation de ces imperfections selon trois niveaux. Le TWI les décrit ainsi :
| Niveau | Exigence | Ce qu'il veut dire en pratique |
|---|---|---|
| B | sévère | les tolérances les plus serrées |
| C | intermédiaire | le niveau courant de beaucoup de constructions |
| D | modéré | les tolérances les plus larges |
Le TWI précise deux points utiles. D'abord, les mots « sévère », « intermédiaire », « modéré » ne figurent pas dans la norme : c'est une façon de les résumer. Ensuite, ce n'est pas l'ISO 5817 qui choisit le niveau : c'est la norme d'application ou le cahier des charges de la pièce. Pour l'aluminium, l'équivalent est l'ISO 10042.
Pour un portail, une remorque agricole ou une table d'atelier, personne ne vous imposera un niveau. Mais la grille aide à juger : une fissure ou un collage ne sont acceptés à aucun niveau exigeant, alors qu'un léger caniveau peut l'être.
Les défauts traités en détail
Porosités : pourquoi votre soudure fait des bulles
Bulles et trous dans le cordon : gaz, humidité, salissures, courant d'air. Causes par procédé et remèdes.
Caniveau : le sillon qui affaiblit le bord du cordon
Sillon le long du bord du cordon : courant trop fort, arc trop long, mauvais angle. Corriger et tolérer.
Collage ou manque de fusion : le cordon posé sans être soudé
Le métal déposé ne s'est pas fondu avec le bord ou la passe précédente. Pourquoi, comment l'éviter, comment le trouver.
Manque de pénétration : quand la soudure ne traverse pas
Racine non fondue : préparation, écartement, diamètre d'électrode, courant. Les remèdes par procédé.
Fissures de soudure : à chaud, à froid, et comment les éviter
Fissure à chaud au cœur du cordon, fissure à froid due à l'hydrogène : reconnaître, prévenir, réparer.
Projections : pourquoi le poste crache des billes de métal
Billes de métal autour du cordon : réglages, polarité, gaz, angle de torche. Causes et remèdes par procédé.
Électrode qui colle : amorcer sans se souder à la pièce
Intensité trop faible, arc trop court, électrode humide ou abîmée : pourquoi l'électrode colle et comment l'éviter.
Une méthode en quatre questions
Avant de toucher au poste, posez-vous ces questions dans l'ordre :
- La surface était-elle propre ? Rouille, peinture, graisse, calamine et humidité expliquent une grande partie des porosités et des projections.
- Le réglage correspond-il à l'épaisseur ? Trop peu de courant donne des collages et un manque de pénétration ; trop de courant donne des caniveaux et des percements. Les valeurs de départ sont dans nos pages réglages.
- La préparation permettait-elle d'atteindre le fond ? Un chanfrein trop fermé, un talon trop épais ou un écartement trop faible empêchent la fusion à la racine. Voir préparation et chanfrein.
- Le geste était-il régulier ? Angle de torche, longueur d'arc et vitesse d'avance comptent autant que le réglage. Voir pousser ou tirer.
Le fabricant Kemppi range ses remèdes de la même façon : nettoyer, raccourcir l'arc, corriger l'angle, ajuster l'apport de chaleur.
Fiches de réglages : MIG-MAG et fil fourré sans gaz, 6,90 € TTC
Tension, vitesse de fil et débit de gaz par diamètre de fil et épaisseur, gaz selon le métal, réglages du fil fourré sans gaz, chacun avec le tableau du fabricant dont il est tiré.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
Contrôler une soudure à l'atelier
Le contrôle visuel reste le premier contrôle. Regardez le raccordement aux bords (pas de sillon), la régularité du cordon, l'absence de trous et de fissures, surtout aux extrémités. Pour les défauts qui débouchent en surface, le TWI cite le ressuage (liquide pénétrant) et la magnétoscopie ; pour les défauts internes, la radiographie et les ultrasons, qui relèvent d'un laboratoire ou d'une entreprise spécialisée.
Un test simple sur chute : soudez deux éprouvettes avec les mêmes réglages et cassez-en une à l'étau. Une cassure qui montre des bulles ou une racine non fondue vous renseigne mieux qu'un beau cordon de surface.
Si la pièce porte une charge (attelage, levage, structure), faites-la contrôler ou réaliser par un professionnel qualifié.
Questions fréquentes
Un défaut de soudure est-il toujours grave ?
Non. Une norme comme l'ISO 5817 tolère certaines imperfections selon le niveau de qualité demandé. Une fissure ou un manque de fusion sur une pièce qui porte une charge, en revanche, ne se discute pas : on la reprend.
Peut-on voir tous les défauts à l'œil nu ?
Non. Le TWI rappelle que les défauts internes (porosités sous la surface, manque de fusion entre passes) se détectent par radiographie ou ultrasons. À l'atelier, on voit surtout ce qui débouche en surface.
Comment réparer un défaut ?
La méthode décrite par le TWI est toujours la même : enlever le défaut à la meuleuse ou au gougeage jusqu'au métal sain, puis ressouder avec les bons réglages.
Sources
- TWI — Standards : application standards, codes of practice and quality levels (Job Knowledge 38) — vérifiée le 8 octobre 2026
- Wikipedia (de) — Schweißnahtfehler (classement selon DIN EN ISO 6520-1) — vérifiée le 8 octobre 2026
- TWI — A general review of geometric shape imperfections, part 1 (Job Knowledge 67) — vérifiée le 8 octobre 2026
- Kemppi — Understanding and preventing common welding defects — vérifiée le 8 octobre 2026
À lire ensuite
Régler son poste à souder
Intensité, tension, vitesse de fil, gaz, polarité : régler un poste à l'arc, MIG-MAG, fil fourré ou TIG avec les tableaux des fabricants.
Techniques de soudage : les gestes de base, pas à pas
Les gestes de base du soudage expliqués pas à pas : arc, MIG, TIG, préparation des bords, pointage, positions, déformations et symboles sur plan.
Souder les métaux : le bon procédé pour chaque matière
Acier, inox, aluminium, fonte, cuivre, galvanisé et tôle fine : procédé, gaz, fil et pièges, métal par métal.
Faire appel à un soudeur ou à un métallier
Réparation, fabrication sur mesure, intervention à domicile : quand confier un travail de soudure à un pro, quoi lui demander, et décrire votre besoin.
Pas le temps de le faire vous-même ? Un professionnel peut s'en charger
Réparation, fabrication sur mesure ou intervention sur place : avec votre accord, nous transmettons votre demande à des soudeurs ou métalliers partenaires (au plus trois), qui vous recontactent pour un devis. Gratuit et sans engagement pour vous.