Régler son poste à souder
Chaque procédé a deux ou trois réglages qui décident de tout. Les fabricants de fils, d'électrodes et de postes publient des tableaux de départ : voici comment les lire.
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
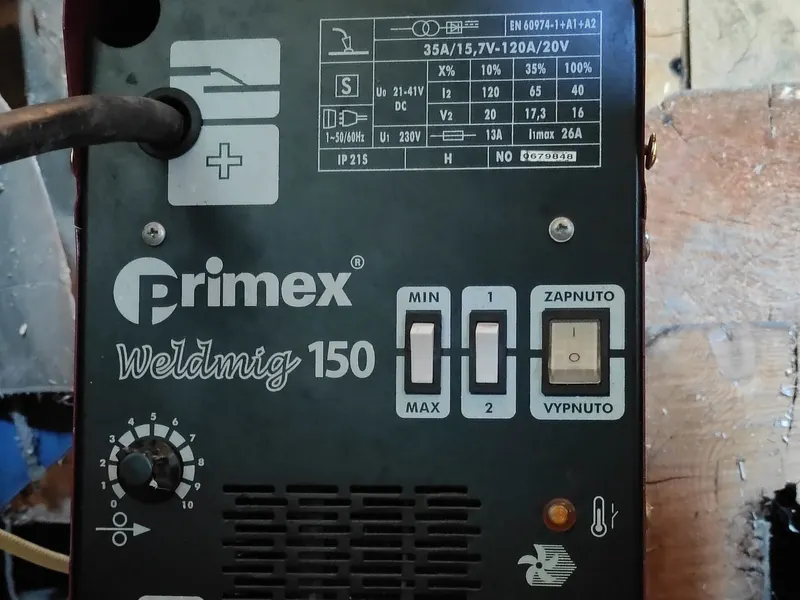
Un poste à souder se règle à partir du métal, de son épaisseur et du consommable. À l'arc, on règle surtout l'intensité selon le diamètre de l'électrode ; en MIG, la tension et la vitesse de fil ; en TIG, l'intensité, le tungstène et l'argon. Les tableaux des fabricants donnent un point de départ, à affiner par un essai sur une chute.
Ce que l'on règle, procédé par procédé
| Procédé | Réglages principaux | Polarité habituelle | Source |
|---|---|---|---|
| Arc à l'électrode enrobée (MMA) | Intensité selon le type et le diamètre de l'électrode ; hot start et arc force sur les postes onduleurs | Celle de la fiche de l'électrode : DC- ou AC pour une rutile Böhler, DC+ pour une basique | voestalpine Böhler Welding, fiches Q E 6013 RC et Q E 7018 |
| MIG-MAG, fil plein | Tension et vitesse de fil (qui fixe l'intensité), débit de gaz | DC+ (torche au +) | Lincoln Electric, guide GMAW et fiche SuperArc L-56 |
| Fil fourré sans gaz | Tension et vitesse de fil, longueur libre du fil plus grande | DC- (torche au -) | Lincoln Electric, fiche Innershield NR-211-MP |
| TIG | Intensité, diamètre et pointe du tungstène, buse, débit d'argon ; en AC, balance et fréquence | DC électrode négative pour acier et inox, AC pour l'aluminium | CK Worldwide, Technical Guide (Form 116) |
La méthode commune aux trois procédés
- Partir du tableau du fabricant : celui de votre poste, puis la fiche de votre fil ou de votre électrode. Les deux se recoupent rarement au volt près ; ils donnent une plage.
- Régler ce qui n'est pas un réglage : polarité, gaz, masse serrée sur du métal propre, consommable sec et du bon diamètre.
- Souder 5 à 10 cm sur une chute du même métal, de la même épaisseur, dans la même position.
- Lire le cordon : forme, bords, envers, projections.
- Corriger un seul paramètre, par petits pas : Miller conseille 5 à 10 A à la fois à l'arc.
Un réglage n'a de sens que si le poste le tient : le facteur de marche indique le pourcentage d'un cycle de 10 minutes pendant lequel il peut souder à une intensité donnée. Miller cite un poste à 30 % à 215 A : trois minutes de soudure, sept de repos. Voir le facteur de marche expliqué.
Les pages de la rubrique
Quelle intensité pour souder à l'arc ?
Les ampères par électrode et par diamètre, d'après les fiches des fabricants.
Régler un poste à souder MIG
Tension et vitesse de fil par épaisseur, d'après le tableau de Lincoln Electric.
Régler un poste au fil fourré sans gaz
Polarité, vitesse de fil et tension du fil fourré 0,8 et 0,9 mm.
Régler un poste TIG pour l'inox et l'aluminium
Intensité, tungstène, buse et argon par épaisseur, inox en DC, alu en AC.
Quel débit de gaz pour souder au MIG et au TIG ?
Litres par minute en MIG et en TIG, d'après les fabricants.
La polarité en soudure : DC+, DC- ou AC ?
DC+, DC- ou AC : la polarité selon l'électrode, le fil et le TIG.
Les fiches de réglages complètes
Les pages ci-dessus donnent un extrait de chaque tableau. Les tableaux complets, avec la source de chaque valeur, sont réunis en trois carnets PDF : les fiches de réglages soudure à l'arc (rutiles, basiques, cellulosiques, inox, fonte, étuvage), les fiches de réglages MIG-MAG et fil fourré (fil de 0,6 à 1,1 mm, inox, aluminium, fil fourré sans gaz) et les fiches de réglages TIG (acier, inox, aluminium, tungstène, réglages AC).
Questions fréquentes
Où trouver le bon réglage pour mon poste ?
D'abord dans le tableau collé sous le capot ou dans la notice de votre poste, puis sur la fiche technique du fil ou de l'électrode que vous utilisez. Les deux viennent du fabricant et donnent un point de départ.
Pourquoi mon réglage ne marche pas alors que je suis le tableau ?
Un tableau suppose un métal propre, une masse bien serrée, la bonne polarité et un geste régulier. Vérifiez ces points avant de toucher aux réglages, puis corrigez un seul paramètre à la fois.
Les réglages changent-ils selon la position ?
Oui. Hobart conseille de réduire l'intensité optimale de ses électrodes de 15 % hors de la position à plat, et Miller de réduire tension et intensité de 10 à 15 % en vertical au fil fourré.
Sources
- Lincoln Electric — MIG/MAG Welding Guide for GMAW (copie hébergée par l'Université d'Oriente) — vérifiée le 8 octobre 2026
- voestalpine Böhler Welding — fiche BÖHLER Q E 6013 RC — vérifiée le 8 octobre 2026
- CK Worldwide — Technical Guide, Specifications for TIG Welding (Form 116) — vérifiée le 8 octobre 2026
- Miller — Duty cycle, what it is and why it's important — vérifiée le 8 octobre 2026
Fiches de réglages : MIG-MAG et fil fourré sans gaz, 6,90 € TTC
Tension, vitesse de fil et débit de gaz par diamètre de fil et épaisseur, gaz selon le métal, réglages du fil fourré sans gaz, chacun avec le tableau du fabricant dont il est tiré.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
À lire ensuite
Les procédés de soudage, du poste à l'électrode au laser
Arc à l'électrode, MIG-MAG, fil fourré, TIG, chalumeau, brasage, points, laser : principe, usages et limites de chaque procédé, avec son numéro ISO 4063.
Facteur de marche d'un poste à souder : le lire sans se tromper
X % à 40 °C sur 10 minutes : la lecture, un exemple chiffré et les pièges des fiches.
Défauts de soudure : reconnaître, comprendre, corriger
Les défauts les plus fréquents, classés comme dans la norme ISO 6520-1, avec leurs causes et leurs remèdes.