Soudure d'angle et soudure bout à bout
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
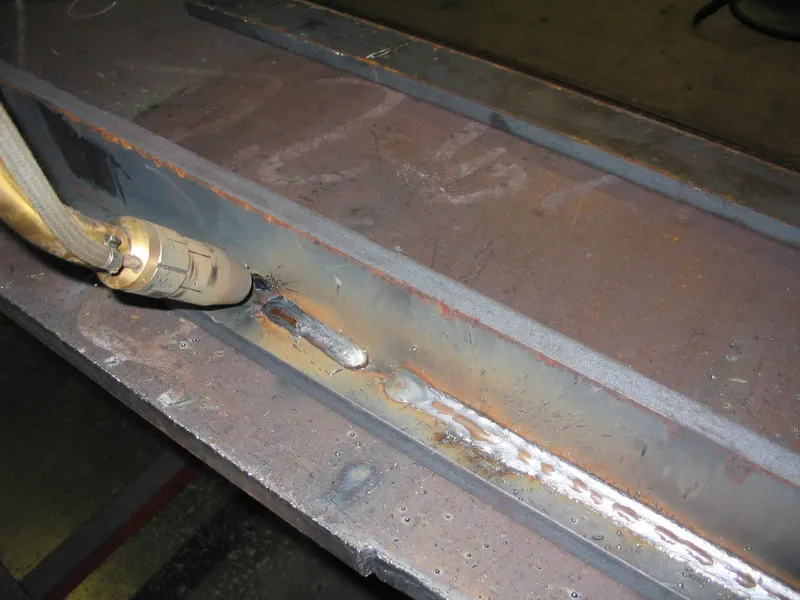
Une soudure bout à bout relie deux pièces posées dans le même plan, bord contre bord. Une soudure d'angle relie deux pièces qui forment un angle, en T, en recouvrement ou en coin, avec un cordon de section triangulaire. Miller conseille de tenir la torche à 90° pour un bout à bout et à 45° pour un angle en T.
Deux familles de soudures
Presque tout ce qu'on soude à l'atelier ou à la ferme se range dans deux familles :
- La soudure bout à bout : les deux pièces sont dans le même plan, bord contre bord. C'est le cas d'une tôle rallongée ou d'un fer plat réparé.
- La soudure d'angle : les pièces forment un angle. Le cordon a une section en triangle. On la trouve en T (un montant sur une platine), en recouvrement (deux tôles qui se chevauchent) et en coin (deux pièces en L).
Miller classe les assemblages en cinq types : bout à bout, en T, en coin, à recouvrement et sur bords. Les quatre derniers se soudent le plus souvent par un cordon d'angle.
La soudure bout à bout
Préparer les bords
Miller indique que, sur les tôles minces, les bords peuvent rester droits (« joint sur bords droits »). Sur plus épais, on chanfreine une partie ou toute l'épaisseur : la soudure est plus résistante, mais demande plus de temps et de métal d'apport. Les bords peuvent se toucher ou être écartés d'un jeu défini, l'ouverture à la racine. Les angles et talons sont détaillés dans préparation et chanfrein.
Tenir la torche
Pour un bout à bout, Miller recommande un angle de travail de 90° : la torche est perpendiculaire aux deux pièces, vue dans l'axe du joint. Elle reste au milieu pour fondre les deux bords de la même façon.
Le piège : la pénétration
Un bout à bout doit souvent traverser toute l'épaisseur. Si l'envers du joint n'est pas fondu, la pièce casse au premier effort. Voir manque de pénétration.
La soudure d'angle
Tenir la torche
| Assemblage | Angle de travail conseillé | Source |
|---|---|---|
| En T | 45° | Miller (MIG et fil fourré) |
| À recouvrement | 60 à 70°, plus ouvert si le métal est épais | Miller (fil fourré) |
| Angle en position horizontale | Abaisser de 0 à 15° pour viser un peu la pièce du haut | Miller (fil fourré) |
Si les deux pièces n'ont pas la même épaisseur, Miller conseille de diriger davantage le cordon vers la plus épaisse, qui absorbe plus de chaleur.
Gorge a et côté z
Un cordon d'angle se mesure de deux façons, rappelle TWI :
- z, le côté : la longueur de chaque branche du triangle, mesurée sur la pièce ;
- a, la gorge : la hauteur du triangle, depuis le fond de l'angle jusqu'à la surface du cordon.
Au Royaume-Uni, on spécifie souvent le côté ; en Europe, plutôt la gorge a. Lisez donc bien la lettre sur le plan : « a5 » et « z5 » ne donnent pas le même cordon. Les autres indications du plan sont expliquées dans les symboles de soudure.
À recouvrement : ne pas manger le bord
Sur un assemblage à recouvrement, TWI conseille que le cordon s'arrête environ 0,5 à 1 mm avant l'arête supérieure de la tôle du dessus. Si cette arête fond, la hauteur du cordon et donc la gorge réelle diminuent.
L'erreur la plus fréquente : le cordon trop gros
On croit bien faire en chargeant le cordon. C'est une erreur :
- TWI donne l'exemple d'un cordon d'angle de 8 mm de côté au lieu des 6 mm demandés : c'est beaucoup plus de métal déposé pour 2 mm de plus (TWI parle de plus de 80 % de volume en plus dans un article, de 57 % de métal en plus dans un autre).
- Plus de métal, c'est plus de chaleur, donc plus de déformation.
- Un cordon trop bombé crée une entaille au raccordement avec la pièce. TWI rappelle que cela peut réduire la tenue à la fatigue.
Respectez la taille demandée sur le plan, ni plus, ni moins.
Quel assemblage choisir ?
- Pour rallonger une pièce dans son plan : bout à bout, chanfreiné si l'épaisseur l'exige.
- Pour fixer un montant, une patte ou un renfort : angle en T, des deux côtés si l'effort change de sens.
- Pour réparer une tôle avec une pièce rapportée : recouvrement, en soudant les deux bords si possible (Miller).
Dans la vraie vie, la difficulté vient souvent de la position. Voir les positions de soudage.
Questions fréquentes
Quelle est la différence entre la gorge a et le côté z ?
Le côté z est la longueur d'une branche du triangle du cordon d'angle, mesurée sur la pièce. La gorge a est la hauteur du triangle, depuis le fond de l'angle jusqu'à la surface du cordon. TWI note qu'en Europe on spécifie plutôt la gorge a.
Une soudure d'angle doit-elle être faite des deux côtés ?
Miller conseille de souder les deux côtés d'un T quand l'effort vient des deux directions ou pour une résistance maximale. Sinon, placez le cordon du côté qui reçoit l'effort.
Faut-il chanfreiner pour un bout à bout ?
Sur tôle mince, des bords droits suffisent. Au-delà d'une certaine épaisseur, on chanfreine pour pénétrer toute l'épaisseur ; Miller le recommande au fil fourré au-delà d'1/4 de pouce, soit environ 6,4 mm.
Sources
- Miller Electric — A guide to the 5 basic types of weld joints and tips for improving results — vérifiée le 8 octobre 2026
- Miller Electric — Flux-cored welding: the basics for mild steel — vérifiée le 8 octobre 2026
- TWI — Fillet welded joints, a review of the practicalities (Job Knowledge 066) — vérifiée le 8 octobre 2026
- TWI — Distortion: prevention by design (Job Knowledge 034) — vérifiée le 8 octobre 2026
Fiches de réglages : soudure à l'arc (MMA), 4,90 € TTC
Intensité par type et diamètre d'électrode, électrode par épaisseur et par position, polarité, réglages selon le métal, chacune avec le tableau du fabricant dont la valeur est tirée.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
À lire ensuite
Préparation des bords et chanfrein avant soudage
Quand chanfreiner, angle, talon et écartement, nettoyage : préparer un joint pour souder sur toute l'épaisseur.
Positions de soudage : PA, PB, PC, PD, PE, PF, PG, PH, PJ
Le tableau des codes ISO 6947, l'équivalent 1G à 6G et ce qui change au poste en vertical et au plafond.
Manque de pénétration : quand la soudure ne traverse pas
Racine non fondue : préparation, écartement, diamètre d'électrode, courant. Les remèdes par procédé.
Lire les symboles de soudure sur un plan
La flèche, les deux lignes, les symboles de base, la cote a ou z et la fourche, avec un exemple décodé pas à pas.
Pas le temps de le faire vous-même ? Un professionnel peut s'en charger
Réparation, fabrication sur mesure ou intervention sur place : avec votre accord, nous transmettons votre demande à des soudeurs ou métalliers partenaires (au plus trois), qui vous recontactent pour un devis. Gratuit et sans engagement pour vous.