Souder l'aluminium : oxyde, TIG alternatif, MIG et choix du fil
L'aluminium fond vite, ne change pas de couleur et se couvre d'un oxyde qui gêne la fusion. Il se soude très bien, à condition de respecter quatre règles.
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
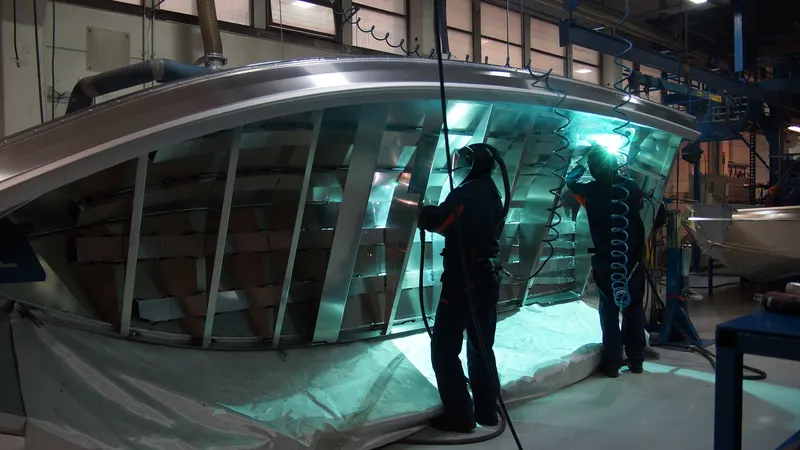
L'aluminium se soude au TIG en courant alternatif, qui casse la couche d'oxyde, ou au MIG sous argon pur avec un fil 4043 ou 5356, une gaine PTFE et des galets à gorge en U. Le secret tient au nettoyage : dégraisser, puis brosser à l'inox juste avant de souder, sinon les porosités sont presque certaines.
Ce qui change par rapport à l'acier
- La couche d'oxyde. L'aluminium se couvre d'alumine dès qu'il est à l'air. Miller rappelle que cet oxyde fond à plus haute température que le métal dessous et qu'il retient l'humidité. Si on ne le retire pas, le bain fond sous une « peau » et se remplit de porosités.
- La conduction de la chaleur. La chaleur part très vite dans la pièce. Il faut plus d'énergie au départ, puis la pièce s'emballe quand elle est chaude.
- La dilatation. Le TWI indique une dilatation thermique deux fois plus forte que celle de l'acier et un retrait à la solidification d'environ 5 % de plus. D'où des déformations et des fissures à cœur de cordon.
- Aucun signe de chaleur. L'aluminium ne rougit pas avant de fondre. On apprend à lire le bain, pas la couleur.
Préparer : la moitié du travail
Le TWI attribue la porosité de l'aluminium à l'hydrogène, apporté par la graisse, l'humidité et un gaz mal protégé. Dans l'ordre :
- Dégraisser au solvant, avec un chiffon propre.
- Brosser à la brosse inox, réservée à l'aluminium. Le TWI demande de dégraisser avant de brosser, pas après.
- Souder vite après le brossage : l'oxyde se reforme.
- Protéger le bain des courants d'air et garder le fil ou les baguettes à l'abri, dans leur emballage.
Une brosse qui a servi sur l'acier dépose des particules de fer : gardez un outil par métal.
Au TIG : le courant alternatif
C'est le procédé le plus propre pour l'aluminium, surtout en faible épaisseur. Le TWI explique pourquoi il faut du courant alternatif : en alternant la polarité, typiquement cinquante fois par seconde, les phases « électrode positive » décapent l'oxyde, les phases « électrode négative » chauffent la pièce.
Il vous faut donc un poste TIG AC/DC. Un poste TIG continu seul ne convient pas. Voyez les postes TIG AC/DC et la polarité.
En pratique :
- gaz : argon ;
- électrode tungstène adaptée au courant alternatif (voir l'électrode tungstène) ;
- réglage de l'équilibre (balance) : plus de décapage si le bain reste sale, plus de pénétration si le cordon est propre.
Les intensités par épaisseur sont dans le réglage TIG et, en détail, dans les fiches de réglages TIG.
Au MIG : l'alimentation du fil d'abord
Le fil d'aluminium est mou. Miller le compare à « une nouille poussée dans une paille ». Il se tord, se bloque et fait des nœuds à la sortie des galets. Les sources convergent :
| Élément | Pour l'acier | Pour l'aluminium |
|---|---|---|
| Gaine de la torche | spirale acier | PTFE (téflon), d'après le TWI |
| Galets d'entraînement | gorge en V | gorge en U, d'après Miller |
| Pression des galets | normale | juste suffisante, sans écraser le fil |
| Gaz | mélange argon-CO2 | argon pur, d'après Miller |
| Torche | standard | la plus courte et la plus droite possible ; pistolet à bobine ou push-pull |
Le TWI précise que les fils de 1 mm et moins passent mieux en push-pull (un second moteur dans la torche) ou avec une petite bobine montée sur la torche (« spool gun »).
Pour souder, Miller conseille de pousser la torche, inclinée de 10 à 15° dans le sens d'avance, et non de la tirer. Il donne un débit d'argon de 20 à 30 pieds cubes par heure, soit environ 9 à 14 litres par minute.
Le MIG classique convient à partir d'environ 1,9 mm d'épaisseur selon Miller. En dessous, il oriente vers le MIG pulsé ou le TIG alternatif.
Fil 4043 ou 5356
Ce sont les deux fils d'apport les plus courants pour les alliages d'aluminium usuels. Le TWI les donne tous deux pour l'alliage 6061 (profilés, tubes) et le 5356 pour un alliage de la série 5000 comme le 5251 (tôles marines, carrosserie).
| Fil | Famille | Repères |
|---|---|---|
| 4043 | aluminium-silicium | apport fluide, bon choix général sur les alliages 6000 (TWI) |
| 5356 | aluminium-magnésium | utilisé sur les séries 5000 et 6000 (TWI) ; meilleur rendu après anodisation (Miller) |
Le TWI rappelle que les alliages à haute résistance de la série 2000 et certains 7000 ne se soudent pas par fusion : ils fissurent. Une pièce de vélo, d'avion ou d'outillage en alliage inconnu est donc un pari.
Préchauffage
Sur une forte épaisseur, la pièce absorbe la chaleur si vite que le début du cordon colle mal. Les sources consultées ne donnent pas de température de préchauffage applicable à l'atelier pour les alliages courants. Suivez les indications du fabricant du fil et de l'alliage, et évitez de surchauffer : les alliages traités thermiquement perdent de la résistance près du cordon, selon le TWI.
Fumées
Comme pour tout métal, aspirez les fumées à la source et ventilez l'atelier. Les gaz et oxydes émis selon le métal sont détaillés dans les fumées de soudage.
Et à l'arc ?
Des électrodes enrobées pour l'aluminium existent. Elles servent surtout au dépannage, sur des pièces épaisses. Le TIG alternatif et le MIG restent les procédés de référence pour un résultat propre.
Questions fréquentes
Peut-on souder l'aluminium avec un poste TIG en courant continu seulement ?
Pas correctement. Le TWI explique que l'aluminium porte un film d'oxyde tenace et que le courant alternatif est nécessaire pour le décaper pendant les alternances électrode positive.
4043 ou 5356, lequel prendre ?
Les deux sont les fils les plus courants. Le TWI donne les deux pour l'alliage 6061 et le 5356 pour un alliage 5251. Si la pièce doit être anodisée, Miller conseille le 5356, qui garde une teinte plus proche.
Quelle épaisseur minimale au MIG ?
Miller situe la limite basse du MIG classique vers 1,9 mm (calibre 14 américain, 0,074 pouce). En dessous, il oriente vers le MIG pulsé ou le TIG alternatif.
Sources
- TWI — Weldability of materials, aluminium alloys (Job Knowledge 21) — vérifiée le 8 octobre 2026
- TWI — When do I use AC or DC for TIG welding? — vérifiée le 8 octobre 2026
- TWI — Equipment for MIG welding (Job Knowledge 15) — vérifiée le 8 octobre 2026
- Miller Electric — How to successfully MIG weld aluminum — vérifiée le 8 octobre 2026
- Miller Electric — Welding aluminum vs steel, tips to improve your results — vérifiée le 8 octobre 2026
Fiches de réglages : TIG (acier, inox, aluminium), 4,90 € TTC
Intensité par épaisseur, diamètre et type de tungstène, buse et débit d'argon, métal d'apport, réglages AC de l'aluminium, chacun avec le tableau du fabricant dont il est tiré.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
À lire ensuite
La polarité en soudure : DC+, DC- ou AC ?
DC+, DC- ou AC : la polarité selon l'électrode, le fil et le TIG.
Régler un poste TIG pour l'inox et l'aluminium
Intensité, tungstène, buse et argon par épaisseur, inox en DC, alu en AC.
Porosités : pourquoi votre soudure fait des bulles
Bulles et trous dans le cordon : gaz, humidité, salissures, courant d'air. Causes par procédé et remèdes.
Poste à souder TIG : DC pour l'acier et l'inox, AC/DC pour l'aluminium
Courant alternatif pour l'aluminium, amorçage HF ou lift, pulsé et commande à pédale.
Pas le temps de le faire vous-même ? Un professionnel peut s'en charger
Réparation, fabrication sur mesure ou intervention sur place : avec votre accord, nous transmettons votre demande à des soudeurs ou métalliers partenaires (au plus trois), qui vous recontactent pour un devis. Gratuit et sans engagement pour vous.