Le brasage : assembler sans fondre les pièces
Au brasage, seul le métal d'apport fond. C'est ce qui permet d'assembler du cuivre, des métaux différents ou de la tôle très fine.
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
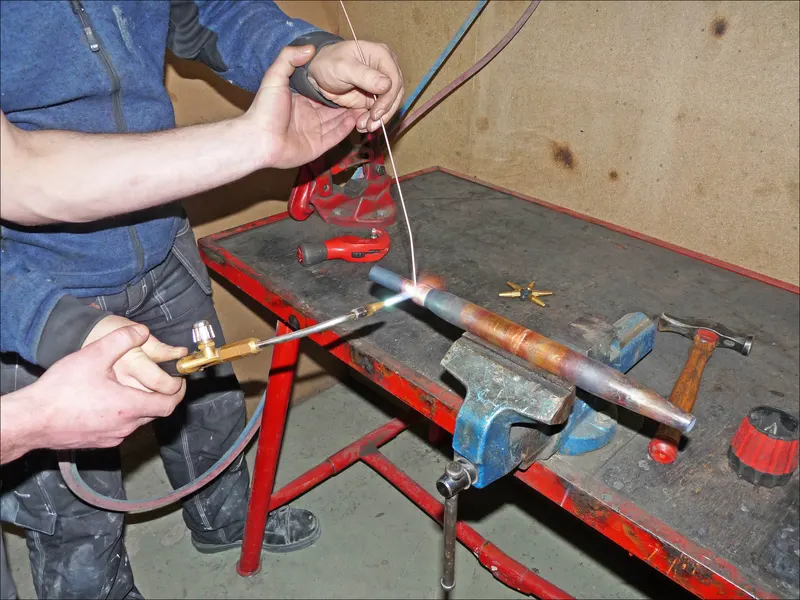
Le brasage assemble des pièces en faisant fondre seulement un métal d'apport, la brasure, qui se glisse par capillarité dans un jeu étroit puis se solidifie. Les pièces ne fondent pas. Si la brasure fond au-dessus de 450 °C, c'est du brasage fort ; en dessous, du brasage tendre. Le flux protège et nettoie le joint. Le joint est moins résistant qu'une soudure.
Ce qui distingue le brasage du soudage
Au soudage, les bords des pièces fondent. Au brasage, ils restent solides : seule la brasure fond, et elle doit fondre à une température inférieure à celle des pièces. Le TWI la décrit comme un métal fondu qui s'écoule dans le joint, protégé par une atmosphère adaptée, souvent un flux, puis se solidifie en liant les pièces.
La limite entre les deux familles est fixée par le TWI à 450 °C :
- Brasage tendre : la brasure fond en dessous de 450 °C. C'est la « soudure à l'étain ».
- Brasage fort : la brasure fond au-dessus de 450 °C, tout en restant sous la température de fusion des pièces.
La capillarité, clé du brasage
Le joint doit laisser un jeu entre les pièces, dans lequel la brasure fondue est aspirée par capillarité. Le TWI précise que ce jeu dépend de l'atmosphère, des métaux et de la brasure : il n'existe pas de valeur unique. La notice de la brasure indique le jeu et la température à respecter.
Les sources de chaleur
Le TWI classe les méthodes en deux groupes :
- Chauffage local : chalumeau (acétylène, hydrogène ou propane avec oxygène ou air), induction, résistance électrique. Le chalumeau demande peu d'investissement mais impose un flux et un nettoyage après brasage.
- Chauffage de tout l'ensemble : four sous atmosphère protectrice ou sous vide (sans flux), bain de brasure ou de flux fondu.
À l'atelier ou en plomberie, c'est le chalumeau qui domine : voir la soudure oxyacétylénique.
Le soudobrasage à l'arc
Le soudobrasage reprend le matériel du MIG-MAG ou du TIG, mais avec un fil à base de cuivre qui fond bien plus bas que l'acier. Le TWI le décrit avec un fil CuSi3 : le métal de base ne fond pas de façon significative, et l'apport fond à moins de 1 000 °C contre plus de 1 600 °C pour un fil de soudage à l'arc.
Ce que le TWI en retient :
- Acier galvanisé : moins de zinc brûlé, donc la protection reste près du joint et il y a moins de fumées de zinc. Voir souder l'acier galvanisé.
- Tôle très fine, jusqu'à 0,2 mm, et métaux différents.
- Limites : épaisseur maximale d'environ 3 mm, résistance limitée par la brasure (environ 20 à 50 % de la limite d'élasticité du métal de base), ajustage soigné avec un jeu de 0,5 à 1 mm.
Miller décrit la même logique en TIG avec une baguette de bronze au silicium, pour de la tôle fine, de l'acier galvanisé ou des métaux différents (acier, inox, cuivre, laiton, fonte), en courant continu électrode au négatif le plus souvent.
Ce que le brasage fait bien
- Le cuivre et la plomberie : voir souder le cuivre.
- Les métaux différents entre eux : le TWI le juge idéal pour cela.
- Les pièces fines ou fragiles, qu'une soudure percerait ou déformerait.
Ses limites
- La résistance : un joint brasé n'égale pas une soudure. Miller le déconseille sur les pièces structurelles.
- L'ajustage : sans jeu régulier, la brasure ne se répartit pas.
- Le flux à nettoyer après brasage à la flamme.
Sécurité
Le brasage dégage des fumées de flux et de brasure. Travaillez ventilé, lisez la fiche de données de sécurité de la brasure et du flux, et voyez les fumées de soudage et l'aspiration des fumées.
Questions fréquentes
Quelle différence entre brasage fort et brasage tendre ?
La température de fusion de la brasure. Le TWI fixe la limite à 450 °C ; au-dessus c'est du brasage fort, en dessous du brasage tendre, comme la soudure à l'étain.
Le brasage est-il aussi solide qu'une soudure ?
Non. Miller rappelle qu'un joint brasé est moins résistant qu'une soudure et le déconseille là où la tenue de la structure est en jeu.
Faut-il toujours du flux pour braser ?
Au chalumeau, oui : le TWI indique que le brasage à la flamme demande un flux, à nettoyer ensuite. Au four sous atmosphère protectrice, il n'en faut pas.
Sources
- TWI — What is brazing? (definition, methods) — vérifiée le 8 octobre 2026
- TWI — What are the different methods of brazing? — vérifiée le 8 octobre 2026
- TWI — Braze welding (Job Knowledge 134) — vérifiée le 8 octobre 2026
- Miller — TIG brazing with silicon bronze — vérifiée le 8 octobre 2026
Fiches de réglages : MIG-MAG et fil fourré sans gaz, 6,90 € TTC
Tension, vitesse de fil et débit de gaz par diamètre de fil et épaisseur, gaz selon le métal, réglages du fil fourré sans gaz, chacun avec le tableau du fabricant dont il est tiré.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
À lire ensuite
Souder le cuivre : brasage fort ou soudage TIG ?
Brasage fort pour les tubes, TIG ou MIG avec préchauffage pour l'épais, laitons à éviter en fusion.
Souder l'acier galvanisé sans s'intoxiquer au zinc
Fumées d'oxyde de zinc, fièvre des métaux d'après l'INRS, meulage du revêtement, aspiration et retouche.
La soudure au chalumeau oxyacétylénique
Procédé 311 : oxygène et acétylène, pour souder, chauffer et braser sans électricité.
Fumées de soudage : ce qu'elles contiennent et pourquoi les capter
Composition des fumées, maladies associées, classement cancérogène du CIRC, valeurs limites et ordre de prévention.
Pas le temps de le faire vous-même ? Un professionnel peut s'en charger
Réparation, fabrication sur mesure ou intervention sur place : avec votre accord, nous transmettons votre demande à des soudeurs ou métalliers partenaires (au plus trois), qui vous recontactent pour un devis. Gratuit et sans engagement pour vous.