La soudure MIG-MAG au fil plein
Le fil avance tout seul, le gaz protège le bain : c'est le procédé le plus productif de l'atelier, et souvent le plus facile à prendre en main.
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
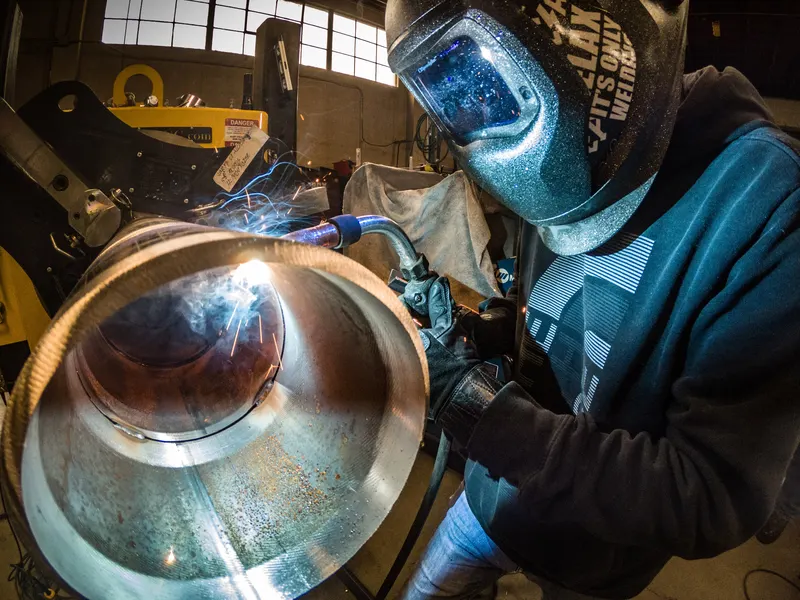
La soudure MIG-MAG fait jaillir un arc entre un fil plein dévidé en continu et la pièce, sous un gaz de protection soufflé par la torche. MIG (procédé 131) utilise un gaz inerte, surtout pour l'aluminium ; MAG (135) un gaz actif, CO2 ou argon-CO2, pour l'acier. Rapide et productif, le procédé craint le vent et exige un métal propre.
Le principe
Un fil métallique plein, enroulé sur une bobine, est poussé en continu dans la torche. Il traverse un tube contact qui lui transmet le courant ; l'arc jaillit au bout du fil, qui fond et devient le métal d'apport. Une buse autour du fil souffle le gaz de protection. Le TWI précise que le fil est en général au pôle positif, alimenté par un générateur à tension constante, et que les diamètres courants vont de 0,6 à 1,6 mm. La vitesse de dévidage du fil règle l'intensité.
MIG ou MAG : une question de gaz
Selon le TWI, la seule différence entre MIG et MAG est le gaz :
| MIG (131) | MAG (135) | |
|---|---|---|
| Gaz | Inerte : argon, hélium ou mélange argon-hélium | Actif : CO2, argon + 2 à 5 % d'oxygène, argon + 5 à 25 % de CO2 |
| Métaux | Non ferreux : aluminium, cuivre, alliages de nickel | Aciers |
En atelier, on dit souvent « MIG » pour tout, même quand on soude de l'acier sous argon-CO2, ce qui est en réalité du MAG. Le détail est sur la page MIG ou MAG, et le choix du mélange sur les gaz de soudage.
Les modes de transfert
Le TWI décrit la façon dont le métal passe du fil au bain :
- Court-circuit (dip) : à faible intensité, le fil touche le bain et s'y dépose. Exemple donné pour un fil de 1,2 mm : de 17 V (100 A) à 22 V (200 A). C'est le mode de la tôle et du soudage en position.
- Pulvérisation (spray) : à forte intensité, le métal part en fines gouttes. Exemple pour un fil de 1,2 mm : de 27 V (250 A) à 35 V (400 A). Le TWI précise que le CO2 pur ne permet pas ce mode : il faut un mélange à base d'argon.
- Pulsé : des impulsions de courant détachent une goutte à la fois, sous le seuil de pulvérisation, avec peu de projections.
Ces valeurs illustrent les modes ; les réglages d'un poste se lisent dans sa notice et sur le réglage du poste MIG.
Ce que le MIG-MAG soude bien
- L'acier, de la tôle aux fortes épaisseurs : le TWI indique que le procédé convient aussi bien à la tôle fine qu'aux sections épaisses, et qu'il représente plus de la moitié du métal déposé dans l'industrie.
- L'aluminium, en MIG sous argon pur (Miller le cite comme le gaz le plus courant pour l'aluminium) : voir souder l'aluminium.
- L'inox, avec un gaz adapté : voir souder l'inox.
Ses limites
- Le vent : en extérieur, il faut abriter la zone, sinon le gaz est chassé.
- La propreté : le TWI note que le fil plein contient peu de désoxydants ; la rouille doit être retirée avant de souder.
- Le soudage en position (vertical, plafond) se fait en court-circuit, car aucun laitier ne tient le bain.
- Le collage : les gaz riches en argon sont plus tolérants aux réglages mais, selon le TWI, augmentent le risque de manque de fusion si l'on soude trop froid.
Pour qui ?
Le MIG-MAG est le procédé de l'atelier : table de soudage, portail, remorque, carrosserie. Il convient au débutant qui veut produire vite, à condition d'avoir une bouteille de gaz (voir la bouteille sans contrat) et un endroit abrité. Pour souder dehors sans gaz, voir le fil fourré sans gaz. Les tableaux tension, vitesse de fil et débit par épaisseur sont dans les fiches de réglages MIG-MAG.
Questions fréquentes
Peut-on souder au MIG sans gaz ?
Pas avec du fil plein. Sans bouteille, il faut du fil fourré autoprotecteur (procédé 114), qui fabrique sa propre protection. C'est un autre procédé, avec du laitier.
Quel gaz pour souder l'acier au MIG ?
Pour l'acier, on soude en MAG avec du CO2 pur ou un mélange argon-CO2. Miller indique que le mélange 75 % argon et 25 % CO2 donne moins de projections, et que le CO2 pur coûte moins cher mais projette davantage.
Le MIG-MAG soude-t-il dehors ?
Mal. Le TWI rappelle qu'en extérieur il faut abriter la zone de soudage du vent, sinon le gaz est chassé et le cordon devient poreux.
Sources
- TWI — MIG welding (Job Knowledge 4) — vérifiée le 8 octobre 2026
- TWI — What is MIG/MAG welding? — vérifiée le 8 octobre 2026
- Miller — What type of gas is best for MIG welding in DIY applications — vérifiée le 8 octobre 2026
Fiches de réglages : MIG-MAG et fil fourré sans gaz, 6,90 € TTC
Tension, vitesse de fil et débit de gaz par diamètre de fil et épaisseur, gaz selon le métal, réglages du fil fourré sans gaz, chacun avec le tableau du fabricant dont il est tiré.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
À lire ensuite
MIG ou MAG : quelle différence ?
Même poste, autre gaz : inerte (MIG, 131) ou actif (MAG, 135).
Poste à souder MIG-MAG : les points qui font la différence
Synergie, dévidoir, diamètres de fil, polarité et gaz : la fiche à lire avant d'acheter.
Les gaz de soudage : lequel pour quel métal ?
Argon, argon-CO2, CO2, hélium : le bon gaz pour l'acier, l'inox, l'alu, et les codes ISO 14175.
Régler un poste à souder MIG
Tension et vitesse de fil par épaisseur, d'après le tableau de Lincoln Electric.
Pas le temps de le faire vous-même ? Un professionnel peut s'en charger
Réparation, fabrication sur mesure ou intervention sur place : avec votre accord, nous transmettons votre demande à des soudeurs ou métalliers partenaires (au plus trois), qui vous recontactent pour un devis. Gratuit et sans engagement pour vous.