La soudure TIG, le procédé de précision
Une électrode qui ne fond pas, une baguette d'apport tenue à la main, un arc très fin : le TIG soude presque tout, mais lentement.
Mis à jour le 8 octobre 2026 · sources vérifiées le 8 octobre 2026
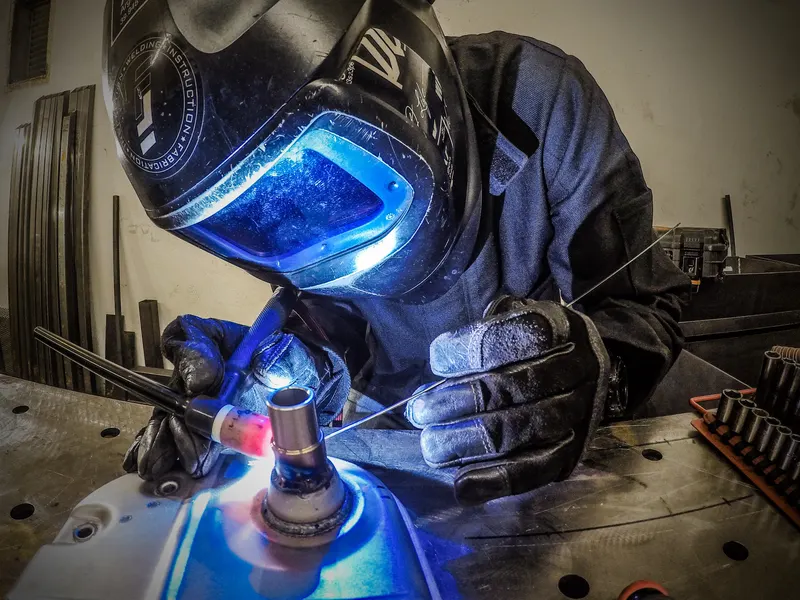
Le TIG (procédé 141) fait jaillir un arc entre une électrode de tungstène qui ne fond pas et la pièce, sous un gaz inerte, en général de l'argon. Le métal d'apport est ajouté à la main, séparément. On soude en courant continu, électrode au négatif, l'acier et l'inox, et en alternatif l'aluminium. Très précis et propre, il est lent et demande de la coordination.
Le principe
Le TIG (tungsten inert gas, GTAW aux États-Unis, procédé 141 de l'ISO 4063) utilise une électrode de tungstène pointue qui ne fond pas. L'arc jaillit entre cette pointe et la pièce, dans un gaz inerte, argon ou hélium. Comme l'électrode ne fond pas, le métal d'apport, quand il en faut, est apporté séparément sous forme de baguette, tenue de l'autre main. Le TWI rappelle que le procédé s'est répandu dans les années 1940 pour souder le magnésium et l'aluminium.
Le courant : continu ou alternatif
- Courant continu, électrode au négatif : c'est le mode courant de l'acier et de l'inox. Le TWI explique que l'électrode reste au négatif pour ne pas surchauffer ; environ un tiers de la chaleur de l'arc va à l'électrode et deux tiers à la pièce.
- Courant alternatif : pour les métaux couverts d'une couche d'oxyde tenace comme l'aluminium. La polarité s'inverse environ 50 fois par seconde ; la phase où la pièce est au négatif décape l'oxyde.
Un poste qui fait les deux s'appelle un poste TIG AC/DC : voir le poste à souder TIG AC/DC et la polarité.
L'amorçage
Le TWI distingue trois façons d'allumer l'arc : par grattage, qui risque d'inclure du tungstène dans la soudure ; par « lift », où l'on touche la pièce à très faible courant avant de relever la torche ; et par haute fréquence (HF), la plus courante, qui fait jaillir des étincelles de plusieurs milliers de volts sans contact. La HF peut perturber l'électronique voisine.
L'électrode et le gaz
L'électrode est en tungstène pur ou allié à un oxyde (cérium, lanthane, zirconium, thorium) qui facilite l'amorçage. Le TWI indique que l'électrode zirconiée est utilisée en alternatif. Les types et leurs codes couleur sont détaillés sur la page l'électrode tungstène.
Côté gaz, le TWI cite :
| Gaz | Effet | Inconvénient |
|---|---|---|
| Argon | Le plus courant : acier, inox, aluminium, titane | — |
| Argon + 2 à 5 % d'hydrogène | Soudure plus propre et plus rapide | Risque de fissuration sur l'acier au carbone, de porosités sur l'aluminium |
| Hélium ou argon-hélium | Arc plus chaud, plus de pénétration et de vitesse | Gaz cher, amorçage plus difficile |
Ce que le TIG soude bien
- La tôle fine et les passes de racine des tubes, grâce au contrôle fin de la chaleur.
- L'inox et l'aluminium, avec des soudures propres : voir souder l'inox et souder l'aluminium.
- Les alliages spéciaux : Miller note qu'un soudeur TIG peut aborder des travaux que d'autres procédés ne permettent pas, sur métaux fins, aluminium et alliages particuliers.
Ses limites
- La lenteur : le TWI souligne le faible taux de dépôt ; pour remplir un chanfrein épais, l'arc à l'électrode ou le MIG vont plus vite.
- La préparation : bords propres, bien ajustés, réglages précis.
- La coordination : Miller parle d'une vraie courbe d'apprentissage ; une main tient la torche, l'autre la baguette, et il faut conduire le bain en temps réel.
- Le vent, comme tous les procédés sous gaz.
Fiches de réglages : TIG (acier, inox, aluminium), 4,90 € TTC
Intensité par épaisseur, diamètre et type de tungstène, buse et débit d'argon, métal d'apport, réglages AC de l'aluminium, chacun avec le tableau du fabricant dont il est tiré.
Paiement sécurisé Stripe · PDF immédiat après paiement · prix TTC, paiement unique
Pour qui ?
Le TIG s'adresse à ceux qui soudent de l'inox, de l'aluminium ou de la tôle fine et qui veulent des cordons nets : cuves, cadres de vélo, pièces de carrosserie, tuyauterie. Pour débuter vite sur de l'acier, le MIG-MAG est plus accessible ; la comparaison complète est sur MIG ou TIG, et la méthode sur comment souder au TIG.
Questions fréquentes
Peut-on souder l'aluminium en TIG avec un poste DC ?
En pratique non. Le TWI explique que l'aluminium porte une couche d'oxyde tenace que l'on soude en courant alternatif. Il faut un poste TIG AC/DC.
Faut-il toujours une baguette d'apport en TIG ?
Non. Sur des bords bien ajustés en tôle fine, on peut fondre les deux bords sans apport. Sinon, la baguette est ajoutée à la main dans le bain.
Quel gaz pour le TIG ?
L'argon est le gaz le plus courant selon le TWI, pour l'acier, l'inox, l'aluminium et le titane. Les mélanges avec de l'hélium chauffent plus mais coûtent plus cher.
Sources
- TWI — Tungsten inert gas (TIG or GTA) welding, Job Knowledge 6 — vérifiée le 8 octobre 2026
- Miller — Getting started with TIG welding, MIG vs TIG equipment and process — vérifiée le 8 octobre 2026
- TWI — Welding and joining process classification (Job Knowledge 1) — vérifiée le 8 octobre 2026
À lire ensuite
L'électrode de tungstène pour le TIG
Codes couleur, oxydes, AC ou DC, affûtage : choisir son tungstène TIG.
Poste à souder TIG : DC pour l'acier et l'inox, AC/DC pour l'aluminium
Courant alternatif pour l'aluminium, amorçage HF ou lift, pulsé et commande à pédale.
Régler un poste TIG pour l'inox et l'aluminium
Intensité, tungstène, buse et argon par épaisseur, inox en DC, alu en AC.
MIG ou TIG : lequel choisir ?
Vitesse et facilité contre précision et finition : le tableau comparatif.
Pas le temps de le faire vous-même ? Un professionnel peut s'en charger
Réparation, fabrication sur mesure ou intervention sur place : avec votre accord, nous transmettons votre demande à des soudeurs ou métalliers partenaires (au plus trois), qui vous recontactent pour un devis. Gratuit et sans engagement pour vous.